1. Tổng quan về đai ốc hàn 4 chân DIN 928
1.1. Khái niệm và tên gọi kỹ thuật của sản phẩm
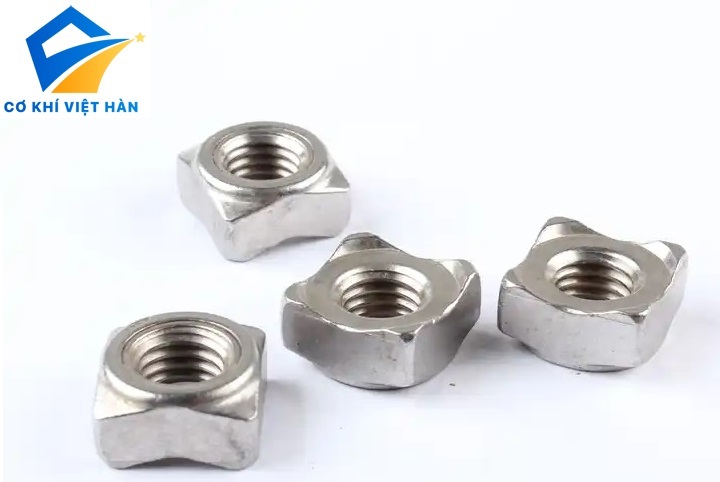
Đai ốc hàn 4 chân DIN 928 là chi tiết kim loại có ren trong. Sản phẩm sở hữu thân hình vuông và các điểm hàn ở mặt đáy. Trong ngành vật tư, chi tiết còn gọi là êcu hàn vuông DIN 928. Nhiều kỹ sư gọi sản phẩm là đai ốc hàn vuông hoặc êcu hàn 4 chân.
Tên tiếng Anh chuẩn xác của phụ kiện này là Square Weld Nut. Một số tài liệu gọi chi tiết là Four Projection Weld Nut. Bốn điểm tiếp xúc ở đáy được tạo hình để liên kết hàn lên tấm nền. Sau khi hàn cố định, lỗ ren phục vụ cho việc vặn bu lông.
1.2. Vai trò tạo điểm ren cố định trong lòng rãnh và tấm mỏng
Trong gia công kim loại tấm, việc taro ren trực tiếp rất khó khăn. Chiều dày tấm tôn quá mỏng không đủ số bước ren chịu lực kéo. Đai ốc hàn DIN 928 giúp tạo điểm ren dày dặn ngay trên tấm. Cấu trúc thân vuông giúp chi tiết nằm gọn gàng bên trong các lòng rãnh.
Các cạnh vuông tỳ vào thành rãnh giúp hỗ trợ chống xoay khi siết ốc. Người thợ chỉ cần thao tác từ một phía để vặn bu lông nhanh chóng. Quá trình thi công nhờ vậy tiết kiệm nhiều thời gian lắp ráp cơ khí. Tuy nhiên, liên kết hàn đòi hỏi vật liệu nền phải có tính hàn tốt.
2. Cấu tạo, bốn điểm hàn đáy và nguyên lý liên kết
2.1. Cấu tạo thân vuông và bốn điểm lồi hàn ở góc
Cấu tạo của đai ốc hàn DIN 928 gồm khối thân hình vuông phẳng. Ở vị trí tâm thân đai ốc là lỗ ren trong tiện chuẩn hệ mét. Mặt đáy đai ốc được dập định hình bốn điểm lồi hàn tại bốn góc. Bốn vấu lồi này tạo khoảng hở nhỏ giữa thân đai ốc và tấm nền.
Khoảng hở này giúp tập trung năng lượng dòng điện trong quá trình hàn tiếp xúc. Bốn điểm hàn hỗ trợ đai ốc đứng cân bằng trên bề mặt tấm kim loại. Chúng không phải là bốn chân đỡ chịu lực độc lập sau khi hàn. Cần kiểm tra kỹ kích thước các vấu lồi theo đúng bản vẽ thiết kế.
2.2. Nguyên lý liên kết bằng phương pháp hàn tiếp xúc điện trở
Nguyên lý liên kết của đai ốc vuông DIN 928 dựa trên hàn điện trở. Khi đưa vào vị trí, điện cực máy hàn ép chặt đai ốc xuống tấm. Dòng điện hàn đi qua các điểm tiếp xúc có tiết diện nhỏ ở góc. Điện trở cao tại bốn điểm lồi làm sinh nhiệt nung chảy kim loại.
Dưới lực ép của súng hàn, bốn vấu lồi chìm dần và hòa vào tấm. Khi dòng điện ngắt, kim loại đông đặc tạo mối liên kết rất bền vững. Thời gian phóng điện diễn ra rất nhanh nhằm hạn chế cong vênh tấm nền. Lỗ ren ở giữa vẫn phải được bảo vệ để không bị cháy dính.
>>>Tham khảo thêm các sản phảm inox:
- Bu lông Inox Việt Hàn
- Thanh ren – Ty ren Inox
- Xích inox các loại Việt Hàn
- Long đen inox Việt Hàn
- Êcu – Đai ốc inox
- Ubolt inox
- Dây cáp
- Vít inox các loại
3. Tiêu chuẩn DIN 928:2013-12 và phân biệt các dòng đai ốc
3.1. Phạm vi quy định của tiêu chuẩn DIN 928:2013-12
Quy cách kỹ thuật đai ốc hàn vuông được quy định trong tiêu chuẩn DIN 928. Phiên bản hiện hành là DIN 928:2013-12, áp dụng cho cấp sản phẩm A. Tiêu chuẩn này chính thức thay thế cho phiên bản cũ DIN 928:2013-05 trước đó. Dải kích thước ren bước thô trải dài từ cỡ M4 đến M16.
Đối với ren bước mịn, tiêu chuẩn áp dụng cho đường kính từ M8 đến M16. Tiêu chuẩn DIN 928 quy định riêng cho dòng đai ốc hàn thân hình vuông. Không mặc định mọi sản phẩm mang mã DIN 928 đều được làm bằng inox. Việc xác nhận chất lượng đòi hỏi phải đối chiếu hồ sơ thử nghiệm chuẩn.
3.2. Phân biệt DIN 928 với DIN 929, DIN EN ISO 21670 và DIN 557
Cần phân biệt rõ đai ốc hàn vuông DIN 928 với đai ốc hàn lục giác DIN 929. Đai ốc DIN 929 có thân sáu cạnh và bố trí ba vấu hàn ở đáy. Đai ốc hàn có mặt bích DIN EN ISO 21670 lại có vành tròn xòe rộng. Điểm khác biệt lớn nằm ở hình dạng thân và số điểm tiếp xúc hàn.
Ngoài ra, không nhầm đai ốc hàn vuông DIN 928 với đai ốc vuông thường DIN 557. Đai ốc vuông DIN 557 có mặt đáy phẳng hoàn toàn và không có vấu hàn. Bảng dưới đây so sánh các loại đai ốc liên quan trong ngành cơ khí:
| Tiêu chuẩn | Biên dạng thân ngoài | Đặc điểm cấu tạo mặt đáy |
|---|---|---|
| DIN 928 | Hình khối vuông bốn cạnh. | Bốn điểm lồi hàn nằm ở bốn góc đáy. |
| DIN 929 | Hình lục giác sáu cạnh đều. | Ba điểm lồi hàn đối xứng ở mặt đáy. |
| DIN EN ISO 21670 | Hình lục giác có mặt bích đáy. | Các điểm lồi hàn nằm dưới vành mặt bích. |
| DIN 557 | Hình khối vuông bốn cạnh. | Mặt đáy phẳng nhẵn, dùng cho liên kết ren. |
4. Thông số kỹ thuật của đai ốc hàn 4 chân DIN 928
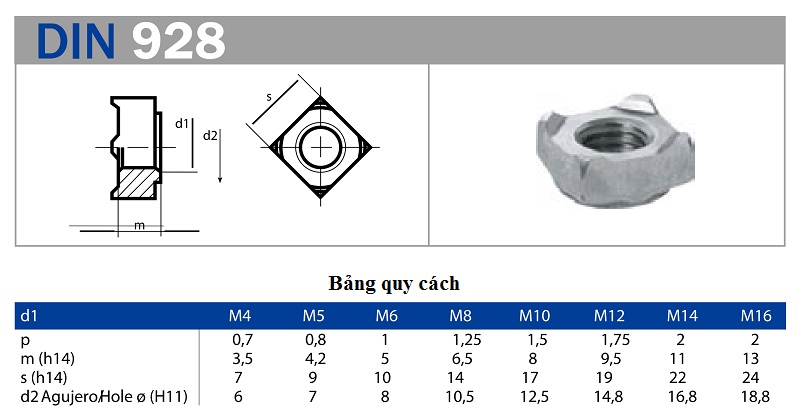
4.1. Bảng tóm tắt thông số kỹ thuật cơ bản
Bảng dưới đây tổng hợp ngắn gọn các trường thông số kỹ thuật cần kiểm tra của sản phẩm:
| Hạng mục kỹ thuật | Quy cách và dữ liệu đối chiếu |
|---|---|
| Tên sản phẩm | Đai ốc hàn 4 chân DIN 928 / Êcu hàn vuông (Square Weld Nut). |
| Tiêu chuẩn áp dụng | DIN 928:2013-12 (chính thức thay thế bản cũ DIN 928:2013-05). |
| Cấp sản phẩm | Cấp sản phẩm A theo quy định của tiêu chuẩn hiện hành. |
| Vật liệu chế tạo | Thép carbon thấp dễ hàn hoặc thép không gỉ inox theo thực tế. |
| Thông số phần ren | Đường kính ren danh nghĩa (d) và bước ren thô/mịn M4–M16. |
| Kích thước hình học | Chiều dài cạnh vuông (s) và chiều cao thân đai ốc (m). |
| Cấu tạo chân hàn | Bốn điểm lồi hàn ở bốn góc, chiều cao vấu hàn theo bản vẽ. |
| Bề mặt hoàn thiện | Bề mặt mộc nguyên bản không dầu mỡ hoặc bề mặt inox sạch. |
4.2. Cách đọc quy cách và lưu ý các kích thước
Khi đọc bản vẽ, cần phân biệt đường kính ren M4–M16 với chiều dài cạnh vuông s. Ký hiệu d là kích thước ren bu lông, s là chiều rộng cạnh của hình vuông. Người mua không được nhầm lẫn chiều cao thân đai ốc m với chiều cao vấu hàn. Chiều cao vấu hàn ở góc chỉ chiếm một khoảng kích thước rất nhỏ ở đáy.
Không tự tạo bảng kích thước khi chưa đối chiếu tiêu chuẩn DIN 928:2013-12. Không tự suy diễn các thông số dòng điện, thời gian hàn hay lực ép súng. Mọi thông số dung sai phải tra cứu chính xác từ tài liệu của nhà sản xuất. Nếu chưa có thông tin rõ ràng, cần ghi chú đối chiếu catalogue thực tế.
5. Phân loại vật liệu thép carbon và inox 201, 304, 316
5.1. Đặc điểm của thép carbon và khả năng tương thích hàn
Đai ốc hàn 4 chân bằng thép carbon là dòng sản phẩm thông dụng nhất. Thép chế tạo thường có hàm lượng carbon thấp để tăng khả năng hàn ngấu. Hàm lượng carbon thấp giúp hạn chế tối đa nguy cơ nứt gãy chân mối hàn. Bề mặt đai ốc thép thường để thô hoặc bôi một lớp dầu chống gỉ nhẹ.
Tuyệt đối không dùng đai ốc mạ kẽm dày để hàn tiếp xúc trên tấm kim loại. Lớp kẽm nóng chảy sẽ gây bắn tóe, tạo bọt khí và làm mối hàn bị xốp. Khói kẽm bốc lên trong quá trình hàn cũng gây độc hại cho công nhân. Toàn bộ kết cấu sau khi hàn xong mới được chuyển đi sơn phủ bảo vệ.
5.2. Các phiên bản đai ốc hàn inox 201, inox 304 và inox 316
Đối với các kết cấu bằng inox, đai ốc hàn inox được chọn để đồng bộ. Chỉ ghi mác inox 201, 304 hoặc 316 khi có hồ sơ kỹ thuật xác nhận. Mác inox 304 có khả năng chống ăn mòn tốt trong điều kiện tự nhiên. Phiên bản inox 316 phù hợp hơn cho môi trường hơi muối hoặc hóa chất.
Khi hàn đai ốc inox, nhiệt độ cao có thể làm biến đổi cấu trúc tinh thể. Vùng chịu ảnh hưởng nhiệt quanh mối hàn dễ bị giảm khả năng kháng gỉ. Do đó, kỹ thuật viên cần chọn thông số dòng hàn chuẩn để tản nhiệt nhanh. Không mặc định mọi mác inox đều có thể hàn chung bằng một thông số máy.
6. Đặc điểm kỹ thuật, giới hạn chịu lực và ứng dụng thực tế
6.1. Đặc điểm kỹ thuật và giới hạn của liên kết hàn đai ốc
Ưu điểm nổi bật của đai ốc hàn vuông DIN 928 là khả năng chịu lực rất cao. Mối hàn luyện kim liền khối chống lại lực kéo nhổ và lực xoắn vặn tốt. Bốn điểm hàn ở bốn góc giúp đai ốc bám đều trên bề mặt tấm kim loại. Thiết kế thân vuông giúp việc gá đặt trên các rãnh định hình rất chuẩn xác.
Tuy nhiên, liên kết hàn mang tính cố định nên không thể tháo rời sửa đổi. Việc hàn đòi hỏi phải có trang thiết bị máy hàn tiếp xúc chuyên dụng. Nếu trong quá trình hàn làm hỏng ren, việc khắc phục sẽ rất tốn công. Không tự công bố độ bền liên kết nếu thiếu các số liệu thử kéo thực tế.
6.2. Ứng dụng trong khung xe, tủ điện và kết cấu cơ khí
Đai ốc hàn vuông DIN 928 được sử dụng rộng rãi trong chế tạo khung gầm ô tô. Tại các thanh giằng, khung xe tải và giá đỡ phụ tùng, đai ốc được hàn sẵn. Trong ngành tủ bảng điện, phụ kiện dùng để gắn các vách ngăn kim loại tấm. Công nhân lắp ráp bu lông từ mặt ngoài rất nhanh mà không cần giữ đai ốc.
Chi tiết còn xuất hiện trong sản xuất máy nông nghiệp, thiết bị viễn thông và nội thất. Các hệ thống ống thông gió và vỏ máy công nghiệp cũng sử dụng phụ kiện này. Nhờ độ chắc chắn cao, sản phẩm đáp ứng tốt các vị trí chịu tải trọng động. Việc ứng dụng phải tuân thủ đúng yêu cầu bản vẽ thiết kế đã duyệt.
7. Hướng dẫn hàn đai ốc, lỗi thường gặp và lưu ý đặt mua
7.1. Quy trình chuẩn bị bề mặt, định vị và thi công hàn
Quá trình thi công hàn đai ốc vuông DIN 928 cần thực hiện theo các bước sau:
- Xác định vật liệu đai ốc và tấm nền để đảm bảo tính tương thích luyện kim.
- Làm sạch hoàn toàn bụi bẩn, dầu mỡ và lớp gỉ sét tại vị trí tiếp xúc hàn.
- Định vị đai ốc vuông vào chốt dẫn hướng sao cho lỗ ren đồng tâm với lỗ tấm.
- Cài đặt lực ép điện cực và thời gian phóng điện phù hợp với chiều dày tấm.
- Thực hiện hàn tiếp xúc để bốn điểm lồi ở góc nóng chảy ngấu đều vào tấm nền.
- Dùng dưỡng ren chuyên dụng vặn thử để kiểm tra tình trạng ren sau khi hàn.
Cần che chắn mặt trong của lỗ ren để tránh bị xỉ kim loại bắn dính làm kẹt ren.
7.2. Các lỗi thường gặp khi hàn và thông tin cần có khi đặt mua
Lỗi phổ biến nhất là dòng hàn quá mạnh làm thủng tấm mỏng và biến dạng ren. Lỗi thứ hai là lực ép điện cực bị lệch làm đai ốc bị nghiêng sau hàn. Nếu bề mặt tấm còn dính dầu mỡ, mối hàn sẽ bị rỗ khí và dễ bong tróc.
Khi đặt mua hàng, khách hàng cần nêu rõ cỡ ren M (M4, M5, M6, M8…). Cần cung cấp mác vật liệu yêu cầu là thép carbon hàn hay inox 201, 304, 316. Hãy chỉ định rõ bước ren thô hay ren mịn và số lượng cần đặt mua. Gửi kèm bản vẽ chi tiết nếu sản phẩm có yêu cầu kích thước vấu hàn riêng.
Chú ý khi lựa chọn và sử dụng đai ốc hàn 4 chân DIN 928
Nguyên tắc nhận diện, chọn tiêu chuẩn và kiểm soát thi công
- Nhận diện đúng đai ốc DIN 928 có thân vuông và bốn điểm lồi hàn ở bốn góc đáy.
- Tiêu chuẩn hiện hành là DIN 928:2013-12 cấp sản phẩm A, thay thế cho bản cũ tháng 5/2013.
- Phân biệt rõ đai ốc hàn vuông DIN 928 với đai ốc hàn lục giác ba chân DIN 929.
- Không nhầm lẫn đai ốc hàn vuông DIN 928 với đai ốc vuông thông thường DIN 557.
- Không dùng đai ốc mạ kẽm dày để hàn tiếp xúc vì lớp kẽm gây bắn tóe và xốp mối hàn.
- Phân biệt rõ kích thước đường kính ren danh nghĩa M với chiều dài cạnh vuông s.
- Bảo vệ lỗ ren trong suốt quá trình hàn để tránh xỉ kim loại dính làm kẹt bu lông.
- Không tự suy diễn dòng điện, thời gian hàn hay tải trọng phá hủy khi thiếu thử nghiệm.
- Đối chiếu trực tiếp bản vẽ kỹ thuật và mẫu đai ốc thực tế trước khi thi công hàng loạt.
Liên hệ mua hàng tại Cơ Khí Việt Hàn
📞 Liên hệ mua Đai ốc hàn 4 chân DIN 928
Cơ Khí Việt Hàn cung cấp đai ốc hàn và các sản phẩm vật tư cơ khí theo quy cách thực tế.
✅ Tư vấn lựa chọn đai ốc theo kích thước ren, vật liệu và cấu tạo.
✅ Hỗ trợ đối chiếu DIN 928 với bản vẽ hoặc catalogue sản phẩm.
✅ Hỗ trợ gia công hoặc sản xuất theo bản vẽ khi có yêu cầu.
📍 Địa chỉ: 100-B3 Nguyễn Cảnh Dị, KĐT Đại Kim, Hoàng Mai, Hà Nội
📞 Hotline/Zalo: 0979293644
🌐 Website: https://cokhiviethan.com.vn
✉️ Email: cokhiviethan.hanoi@gmail.com / bulongviethan@gmail.com
🔗 Tham khảo thêm các bài viết
- Bu Lông Inox Đầu Tròn Cổ Vuông (DIN 603): Cấu Tạo, Thông Số Kỹ Thuật Và Hướng Dẫn Lắp Đặt
- Bu Lông Nở Inox (Tắc Kê Nở): Phân Loại, Thông Số Kỹ Thuật Và Mẹo Thi Công Chịu Tải Trọng Nặng
- Đai Ốc Hàn 3 Chân Inox (DIN 929): Cấu Tạo, Nguyên Lý Và Bí Quyết Hàn Điểm Không Cháy Ren
- Long Đen (Vòng Đệm) Phẳng Inox DIN 125-A: Linh Hồn Chịu Tải Của Mọi Kết Cấu Cơ Khí
- Thanh Ren (Ty Ren) Inox DIN 975: Thông Số Kỹ Thuật, Sức Chịu Tải Và Mẹo Thi Công Treo Trần Chống Trờn Ren
- Nút Bịt Ren Ngoài Inox (Hex Plug / Male Thread Plug): Thông Số, Bảng Giá Và Tuyệt Chiêu Bít Bùng Áp Lực
- U-Bolt Inox (Cùm U / Bu Lông Chữ U) DIN 3570: Thông Số Kỹ Thuật, Sức Chịu Tải Và Mẹo Kẹp Ống Chống Móp